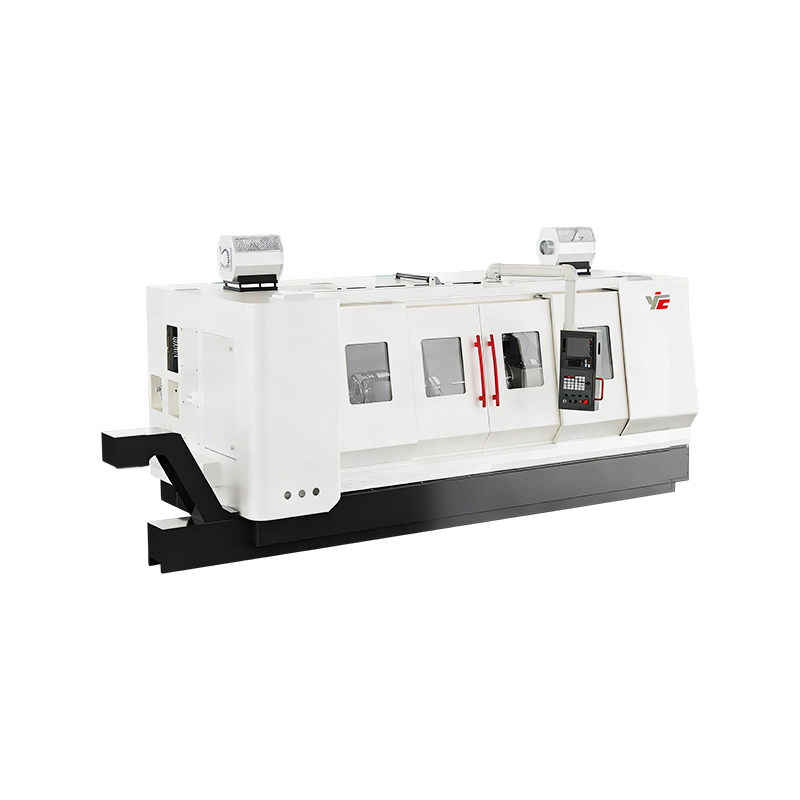
Производство логистических роликов включает в себя несколько этапов, включая подготовку материала, обработку труб, обработку валов, торцевую обработку, сборку и проверку. Когда эти операции в значительной степени зависят от ручной обработки, заготовки необходимо перемещать между разными станциями на протяжении всего производственного процесса.
Автоматизация обеспечивает другой подход, объединяя операции обработки, подачи, позиционирования и разгрузки. Двухшпиндельный токарный станок с ЧПУ для транспортных роликов может стать важной обрабатывающей единицей в этом типе производственного процесса.

Оборудование Двухшпиндельный токарный станок с ЧПУ для транспортных роликов уже связано с обработкой валов роликов и функциями автоматической загрузки и разгрузки, что делает его пригодным для производственных сред, где требуется повторяющаяся механическая обработка.
Сочетание двухшпиндельной обработки с автоматизацией
Конструкция Двухшпиндельный токарный станок с ЧПУ для транспортных роликов обеспечивает доступ для обработки к обоим концам заготовки. В сочетании с автоматической подачей и разгрузкой этот процесс может включать меньше операций вручную.
Типичный рабочий процесс может включать загрузку компонента ролика, позиционирование и зажим заготовки, обработку обоих концов, выпуск готового компонента и передачу его на следующий процесс.
Точное расположение зависит от конструкции роликов и производственной линии. В некоторых автоматизированных системах производства роликов используются отдельные модули для обработки труб, обработки валов, передачи материала и сборки.
Этот модульный подход позволяет производителям строить производственный процесс вокруг фактического ассортимента продукции, а не полагаться на одну машину для выполнения каждой операции.
Автоматическая загрузка и позиционирование
Загрузка и позиционирование важны, когда Двухшпиндельный токарный станок с ЧПУ для транспортных роликов используется для многократного производства роликов. Системы автоматической загрузки могут перемещать заготовки в зону обработки, а механизмы позиционирования могут подготовить деталь к зажиму.
Как только заготовка будет правильно расположена, система ЧПУ сможет выполнить запрограммированную последовательность обработки. После обработки механизм разгрузки может переместить готовый компонент к следующей станции.
Такое расположение может сократить количество повторяющихся операций вручную и обеспечить более четкий поток материалов в цеху.
Для производителей, производящих ролики нескольких типов, автоматическое позиционирование и регулируемые приспособления также могут поддерживать изменения между различными конструкциями заготовок. Фактический уровень гибкости зависит от конструкции машины, инструментов, системы управления и конфигурации автоматизации.
Построение взаимосвязанного производственного процесса
Двухшпиндельный токарный станок с ЧПУ для транспортных роликов не должен работать независимо. Его можно подключить к оборудованию, используемому для резки, сверления, растачивания, обработки валов, сборки подшипников, контроля и других этапов производства роликов.
Это создает возможности для производителей организовать производство на подключенных рабочих станциях.
Например, роликовые трубы могут переходить от резки к торцевой обработке, а валы могут обрабатываться на отдельной станции с ЧПУ. После механической обработки компоненты могут быть подвергнуты процессам сборки и проверки.
Такая структура может помочь уменьшить ненужные перемещения между рабочими зонами и упростить планирование производства. В автоматизированных системах производства конвейерных роликов обычно используется несколько модулей обработки и сборки, организованных в рамках непрерывного рабочего процесса.
Поддержка различных потребностей в производстве роликов
Производители логистического оборудования могут производить ролики для складских конвейеров, сортировочных систем, распределительного оборудования, упаковочных линий и других систем погрузочно-разгрузочных работ. В каждом приложении могут использоваться разные размеры роликов, конструкции вала, материалы и конфигурации концов.
По этой причине автоматизацию следует выбирать в соответствии с ассортиментом продукции, а не рассматривать как единую фиксированную конфигурацию.
Систему обработки можно спланировать с учетом загрузки заготовки, конструкции приспособления, выбора инструмента, программирования ЧПУ, требований к контролю и методов передачи. Для предприяти

 English
 中文简体
 русский